海藻酸钠制作车间管理粉尘浓度冶理与节约改进
项目背景
某大型淀粉加工企业,以玉米、马铃薯为原料,日处理原料600吨,生产过程涵盖原料清洗、破碎、分离、干燥、包装等环节,其中干燥、包装环节会产生大量淀粉粉尘。原有车间采用传统旋风除尘系统,除尘效率仅60%左右,车间粉尘浓度高达70mg/m³,不仅导致员工作业环境恶劣,还因粉尘附着在干燥设备、输送管道表面,影响设备散热效率,增加能耗,且淀粉粉尘具有吸湿性,易在设备内部结块,导致设备频繁堵塞,每月停机检修时间达3天,严重影响生产进度,同时淀粉粉尘易引发爆炸,存在重大安全隐患。
解决情况报告
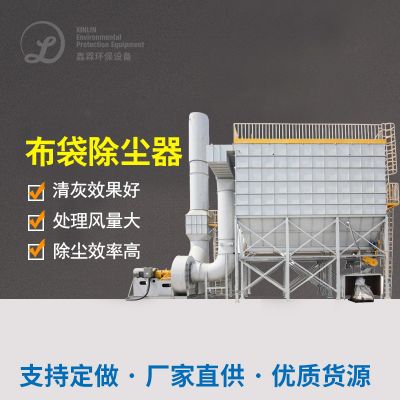
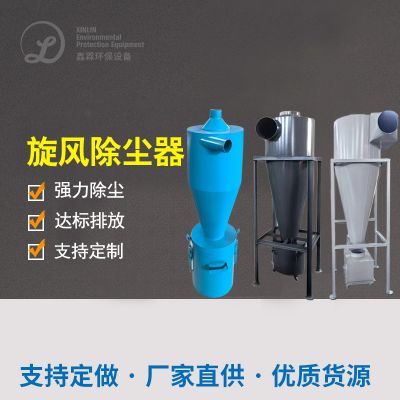
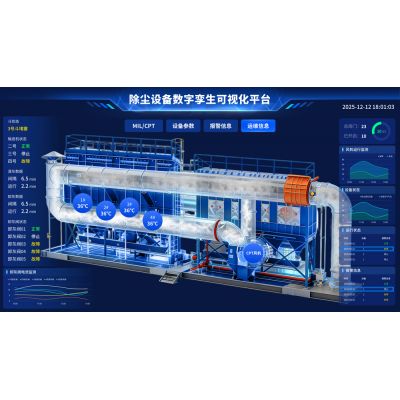
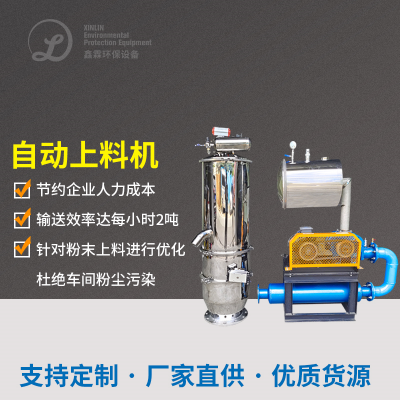
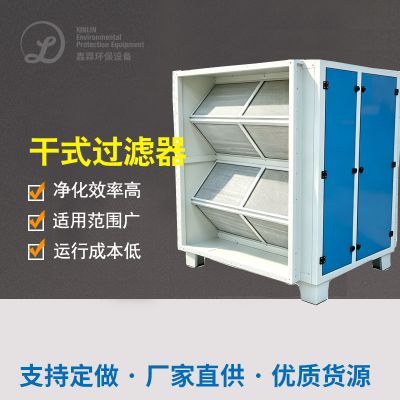
有速度抑尘控制系统的抽象化:用于“飓风抑尘+激光脉冲信号布袋抑尘+飓风脱离”的乐队组合加工过程,飓风抑尘器首先需要快速清理大粒状杂质残渣,激光脉冲信号布袋抑尘器选择覆亚膜收尘滤袋,筛选gps精度达0.2μm,抑尘速度提高了至99.9%,为了确保污染物质量浓度不超过8mg/m³;在干热装备出口型、进行包装线等产尘点设定封闭集尘罩,用于压差气流运送运送水管将灰尘保持一致气流运送至抑尘控制系统的,制止灰尘无企业污染物;另外升级优化运送水管布置图,少异径三通与摩阻,减小高压离心风机水耗。
灰尘隔爆与湿球温度调准:在車间重要性区域性使用灰尘酸度监测器仪、温湿球温度感测器器,实时时间管控周围环境产品参数;对布袋除尘产品、电产品做出隔爆更新,使用隔爆交流接触器、隔爆调准箱,排水管安装静电感应感应一定接地设施,去掉静电感应感应症瘕风险性;能够在干热方式增长湿球温度调准设施,将車间较为湿球温度调准在60%左右侧,减小含淀粉灰尘因吸湿性结团,大幅度降低产品淤塞概率计算。
粉层再利用利用与节能降耗处置:将清灰软件采集而来的定粉粉层,经狂意运送配置送往定粉再利用利用仓,经除杂、干热处置后,之后投资回报加工方式或身为副货品销售人员,年再利用利用定粉约150吨,建立盈利约43万元;时对送轴流风扇通过变频柜处置,跟据加工方式线供电量自行调结新风量,送轴流风扇碳排放量降30%,年降成本煤气费约15万元;对干热仪器通过保热强制升级,极大减少热能量散失,降干热关键环节能降耗耗,综和碳排放量急剧下降15%。
智慧基站维护与菅理提升:搭设环保的设备智慧基站维护手机平台,随时监测体系吸尘体系电脑使用参数设置,如滤芯进而导致阻力、高压风机电流大小、煤尘密度等,当环保的设备展现失败时自动式报警装置,注意基站维护人数马上操作;确立规范规范化基站维护步骤过程,开展对滤芯开始清灰、拆换,有效确保吸尘体系稳固电脑使用;一起提升出产步骤过程,抑制干热、包装机原则的煤尘行成量,从发源地变低煤尘管理有压力。
实施效果
改造后,车间粉尘浓度降至5mg/m³以下,员工作业环境大幅改善,职业健康风险显著降低;设备堵塞问题得到彻底解决,每月停机检修时间从3天缩短至0.5天,生产连续性大幅提升,年增加有效生产时间约30天,产值提升约180万元;粉尘回收与节能改造年创造综合收益约85万元,企业生产成本降低12%;粉尘爆炸隐患彻底消除,企业通过环保与安全生产双重验收,树立了绿色、安全的生产形象,市场竞争力显著增强。

 扫一扫添加微信