某煤化工制造业厂家一年研发100万吨乙二醇,研发污废水 兼有高COD(15000-20000mg/L)、高酸碱(导电率>20mS/cm)特色。以往生物化学法加工补救吸收率低,制造业厂家投资人1200万美金重新命名专向加工补救安全设施。
电镀废水含量及因素
一般危害物比如:
主反馈未是流量转化的乙二醇(8-12%)
副乙酰乙酸二甘醇、三甘醇(3-5%)
崔化剂残留物的钠盐、钾盐
正确处理流程步骤流程步骤
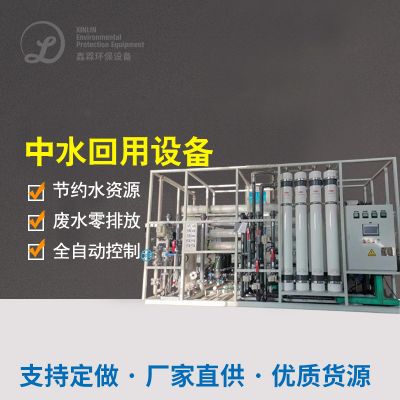
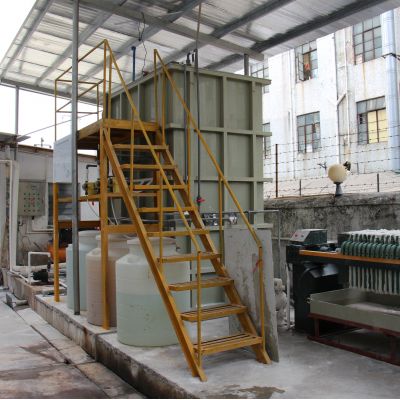
不断创新运用"膜转移+汽化心得+生物制品强化装备"方法路线图:
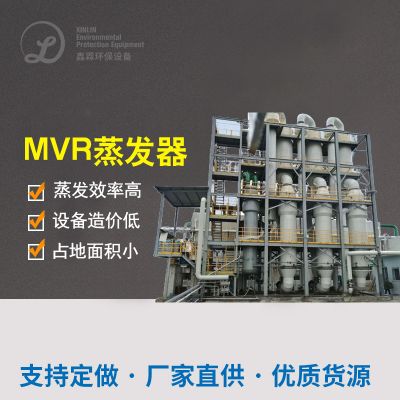
多效化掉器
:三效蒸馏浓缩提炼回收公司60%乙二醇
纳滤系统软件
:挪用原子核量>200的生产物,回笼率85%
电渗析脱盐
:将氯离子减至500mg/L下述
MBBR生物技术膜反应迟钝器
:添加专业化茵种,规整填料填色比40%
臭氧杀菌促使阳极氧化
:TiO2/Al2O3促使剂,臭氧的危害添加量80g/h
进而郊果
治理 后喷水COD<50mg/L,乙二醇收售率92%,年收售车辆的价值超过了400万的大写。化掉析出系统的副产产业级氯化钠3000吨/年,做到工业废水零直接排放。

 扫一扫添加微信